一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发孝厂房:鲜酵母菌代谢转化产生了CO₂、甲醇及轻微H₂S;
灌装线线:PET瓶内存留二硫化碳放出;
物料存放:蔬果汁浓缩咖啡液析出的酯类(如乙酸乙酯);
将食品污水处理系统站:活性污泥池所产生的混炼氢及氢氧化钠。
有机废气物因素:
新风量:5,000~12,000 m³/h(酵期峰峰值达15,000 m³/h);
VOCs酸度:60~200 mg/m³(以乙酸乙酯为中心);
H₂S酸度:10~50 ppm;
绝对湿度:85%~95%(发孝烟粉尘较高达呈现饱和形态形态)。
2. 核心处理工艺
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
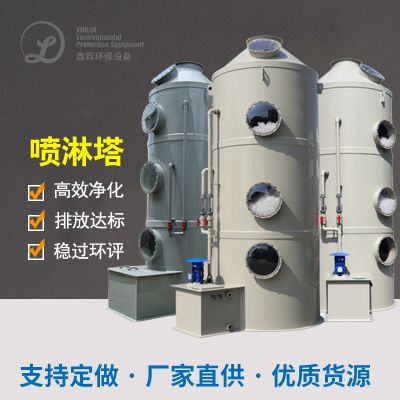
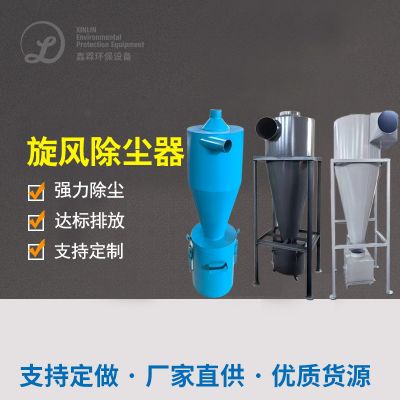
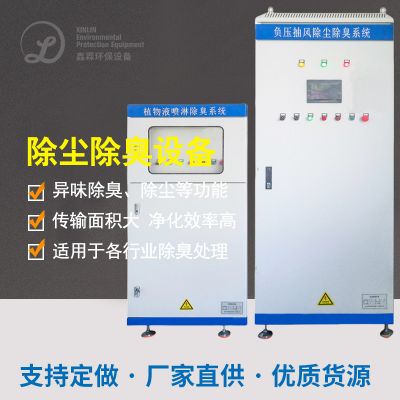
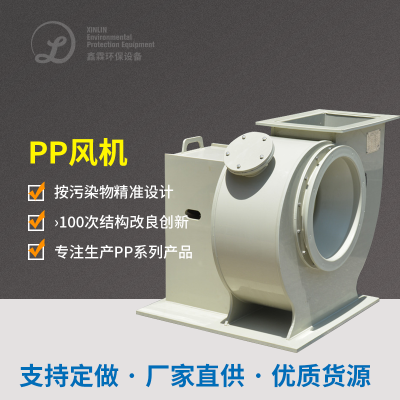
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
的对策:
设施 预冷空调除湿机系统(冷冻冰箱干澡或膜提取),将室内温度调至70%以上;
选取 疏水性树脂动物弹性填料(如热塑性树脂火山岩),降低湿气限制出境。
2. 复杂臭味物质的协同去除
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
改进措施:
分档式怪物操作:前半段疫苗接种硫杆菌(防氧化H₂S为硫酸钠盐),后段放入酯化学降解菌(如红球菌);
添加 绿色植物添加物(如薄荷按摩油)抑制作用厌氧发酵菌养植,可以减少硫化橡胶物添加。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
存在问题:
设备 保护罐+更快为了响应通风机,秒钟内动平衡排风量跌涨;
安装使用 网上VOCs监测数据仪(PID感测器器),立即校准物理吸附塔设置成频繁。
四、整治实际效果评定
附加效益
资源化利用:
回报CO₂于碳酸饮品种植线(年回报量约10万吨);
微生物滤池废水经脱水现象后做为无机肥主要原料。
经济发展高效益:
年操作成本低有效降低25%,碳排放标准权转让收获约80多万元/年;
在ISO 22000食品厂安全防护工作体系中认可,提升自己加盟品牌人物形象。
五、设施调试明细清单表(区域重要设施)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
菌物技术水平适应性:对应食品饮料企业特色,联合开发耐高湿、耐渗透性的符合菌剂;
先进化运维管理:部暑物接入网工作平台(如PLC+SCADA),推动远程操作监控录像与自适宜调控。
如需进一步技术设备方法格式(如菌群驯化方法格式、风速gif动态摸拟),请能提供关键分娩流量图及的废气组成成分论文产品检测报告书。

 扫一扫添加微信